

Kositrena brončana čahura za rudarsku opremu koristi bakar visoke čistoće kao osnovni m...
Dom / Vijesti / Vijesti iz industrije / Vodič za savijanje lima: Kako se bakrena ploča najbolje savija
Brodski pogonski i brtveni uređaj
Oprema za bušenje u oceanu i oprema za podizanje brodskih brava
Rudarska oprema
Građevinski strojevi
Nafta i plin, metalurška oprema
Bakrena ploča je jedan od najlakših metala za čisto savijanje u savijanju lima zbog svoje male granice razvlačenja i visoke duktilnosti, ali kvaliteta savijanja još uvijek uvelike ovisi o debljini ploče, stanju (meko žareno u odnosu na tvrdo valjano) i radijusu savijanja. Meko žarena bakrena ploča obično se može saviti do radijusa jednako čvrsto kao 1 puta debljina materijala bez pucanja, dok tvrdo valjana bakrena ploča općenito treba polumjer od 2 do 3 puta veće debljine kako bi se izbjeglo površinsko lomljenje. Razumijevanje ovih ograničenja prije savijanja - a ne nakon što dio otkaže - razlika je između čiste proizvodnje i serije bakrene ploče u otpad.
Savijanje lima funkcionira tako da se ravna ploča gura preko matrice dok ne zauzme trajni kut, a metal na vanjskoj površini savijanja rasteže se dok se unutarnja površina sabija. Bakrena ploča neobično dobro podnosi to rastezanje u usporedbi s mnogim drugim metalima zbog svoje kubične kristalne strukture usmjerene na površinu, koja omogućuje atomima da klize jedan pored drugoga pod pritiskom umjesto da se lome. Evo zašto bakrena ploča može apsorbirati manje radijuse savijanja od čelične ploče slične debljine bez pucanja duž linije savijanja.
Kompromis je u tome što bakar stvrdnjava dok se savija. Svaki put kad se metal deformira, struktura zrna duž linije savijanja postaje gušća i manje rastegljiva, zbog čega bakrena ploča koja se lako savija u prvom prolazu može postati kruta i sklona pucanju ako se ista linija savijanja prerađuje ili savija naprijed-natrag više puta.
Žarenjem se bakrena ploča zagrijava, a zatim je polagano hladi, čime se zrnasta struktura poništava i uklanja unutarnje naprezanje nastalo valjanjem. Ovo proizvodi najsavitljiviji oblik bakrene ploče, sposoban za male radijuse i složene oblike s minimalnim rizikom od pucanja.
Valjanje bakra bez žarenja ostavlja strukturu zrna stisnutom i napetom, što povećava čvrstoću i otpornost na habanje, ali smanjuje koliko se ploča može saviti prije nego što se vanjska površina rascijepi. Proizvođači koji rade s tvrdo valjanom bakrenom pločom obično moraju planirati veći radijus savijanja i manju brzinu preše kako bi spriječili vidljivo pucanje.
Najčešći uzrok neuspješnog savijanja je odabir radijusa koji je pretijesan za debljinu i karakter ploče. U tablici ispod prikazani su uobičajeni minimalni raspon radijusa savijanja za bakrenu ploču.
| Debljina ploče | Meko žareni minimalni radijus | Tvrdo valjani minimalni radijus |
|---|---|---|
| 0,5 mm | 0,5 mm (1t) | 1,0–1,5 mm (2–3t) |
| 1,0 mm | 1,0 mm (1t) | 2,0–3,0 mm (2–3t) |
| 2,0 mm | 2,0–2,5 mm (1–1,25t) | 4,0–6,0 mm (2–3t) |
| 3,0 mm | 3,0–4,0 mm (1–1,3t) | 6,0–9,0 mm (2–3t) |
Ove brojke su opće smjernice za izradu, a ne fiksno pravilo za svaku vrstu legure, tako da je standardna praksa provesti probno savijanje na uzorku bakrena ploča prije nego što se puna proizvodna serija posveti uskom radijusu.
Opruga je tendencija savijene ploče da se lagano opusti prema svom izvornom ravnom obliku nakon što se ukloni sila savijanja. Bakrena ploča općenito ima manji povratni povrat od čelika ili aluminija usporedive debljine zbog niže granice razvlačenja, ali rijetko je nula.
To se obično događa kada je radijus savijanja preuzak za debljinu i stanje ploče ili kada smjer zrna valjane bakrene ploče ide paralelno s linijom savijanja umjesto preko nje. Orijentiranje savijanja preko zrna, umjesto uz njega, znatno smanjuje rizik od pucanja.
Budući da je bakrena ploča relativno mekana, nepolirana ili istrošena matrica može ostaviti vidljive tragove na vanjskoj površini savijanja. Korištenje čiste, pravilno obrađene matrice i nanošenje maziva za lagano oblikovanje smanjuje oštećenje površine, što je najvažnije za dekorativne ili arhitektonske primjene bakrenih ploča.
Na duljim dijelovima od bakrene ploče, neravnomjeran pritisak duž preše može uzrokovati promjenu kuta savijanja od jednog do drugog kraja dijela. Ravnomjerni pritisak alata i kruti povratni graničnik održavaju kut dosljednim cijelom dužinom savijanja.
Savijena bakrena ploča pojavljuje se u električnim, arhitektonskim i industrijskim primjenama upravo zato što savijanje metalnog lima omogućuje proizvođačima da ravnu ploču pretvore u sabirnice, panele kućišta, krovne obloge i strukturalne nosače bez rezanja ili zavarivanja svakog spoja. Visoka električna i toplinska vodljivost bakra znači da se komponente savijene bakrene ploče često koriste u sustavima sabirnica i dijelovima za prijenos topline, gdje loše izvedeno savijanje koje napukne površinu može stvoriti slabu točku koja utječe i na mehaničku čvrstoću i na kapacitet prijenosa struje.
Dobavljač koji razumije i metalurgiju i stranu izrade bakrene ploče može savjetovati o pravom stanju, debljini i radijusu savijanja za određenu primjenu prije početka proizvodnje, što smanjuje stope otpada i preradu. Pregledavanje posvećenog bakrena ploča linija proizvoda je praktičan način za usporedbu dostupnih debljina, stanja i stupnjeva čistoće prije finaliziranja plana savijanja.
Bakrena ploča je dobro prilagođena za savijanje metalnog lima zahvaljujući svojoj rastegljivosti i relativno niskoj granici tečenja, ali uspješni rezultati ovise o usklađivanju radijusa savijanja sa stvarnom debljinom i stanjem ploče, a ne o primjeni jednog pravila za svaki posao. Meko žarena bakrena ploča tolerira polumjere jednake jednom debljini, dok je tvrdo valjanoj ploči općenito potrebna dva do tri puta veća debljina kako bi se izbjeglo pucanje. Kombinacija ispravnog radijusa s orijentacijom savijanja u skladu sa zrnatošću, pravilno završenom matricom i malim dopuštenim pregibom za suzbijanje povratnog povrata dosljedno proizvodi čiste, točne savijanja i preko tankog lima i teže bakrene ploče.
Pogonski motor pokretne trake radi tiho tri godine, a zatim počinje brujati pri maloj brzini i zujati pri velikoj brzini. Ekipa za održavanje povlači krajnje zvono, a unutra se nalazi brončani c...
View MoreTim za održavanje kamenoloma utiskuje ležaj brončane prirubnice promjera 60 mm u remenicu glave transportera, zateže vijke kućišta i otkriva da je prirubnica napukla u roku od mjesec dana. Bronc...
View MoreZamislite kuglični mlin od 5 MW u rudarskom postrojenju. Osovina je promjera preko 300 mm, rotira nekoliko stotina okretaja u minuti, noseći veliko radijalno opterećenje. Komponenta koja ga održ...
View MoreBronca nikada nije imala jedno talište. U praksi se većina brončanih legura tali između približno 850°C (1562°F) i 1050°C (1922°F), a tipična kositrena bronca s 12% kositra tali se blizu 900°C (...
View More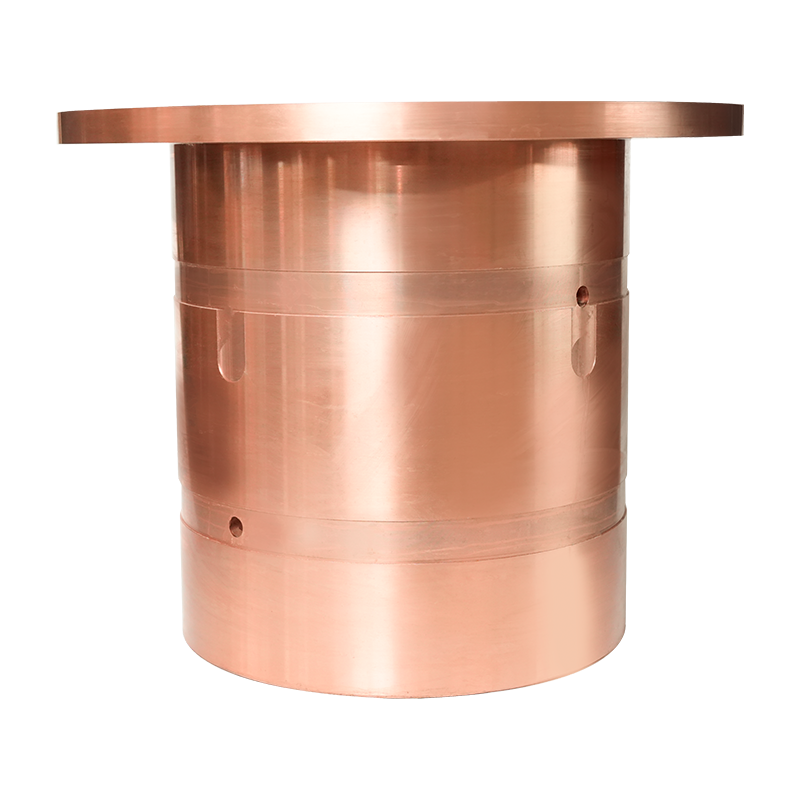
Kositrena brončana čahura za rudarsku opremu koristi bakar visoke čistoće kao osnovni m...
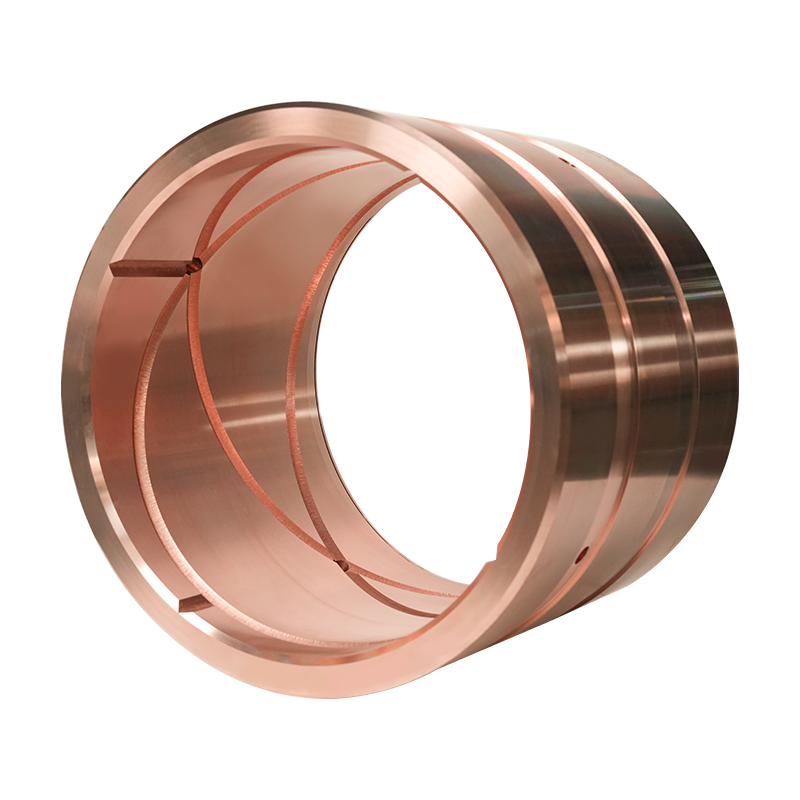
Kositrena brončana čahura za inženjerske strojeve izrađena je od visokokvalitetne bakre...
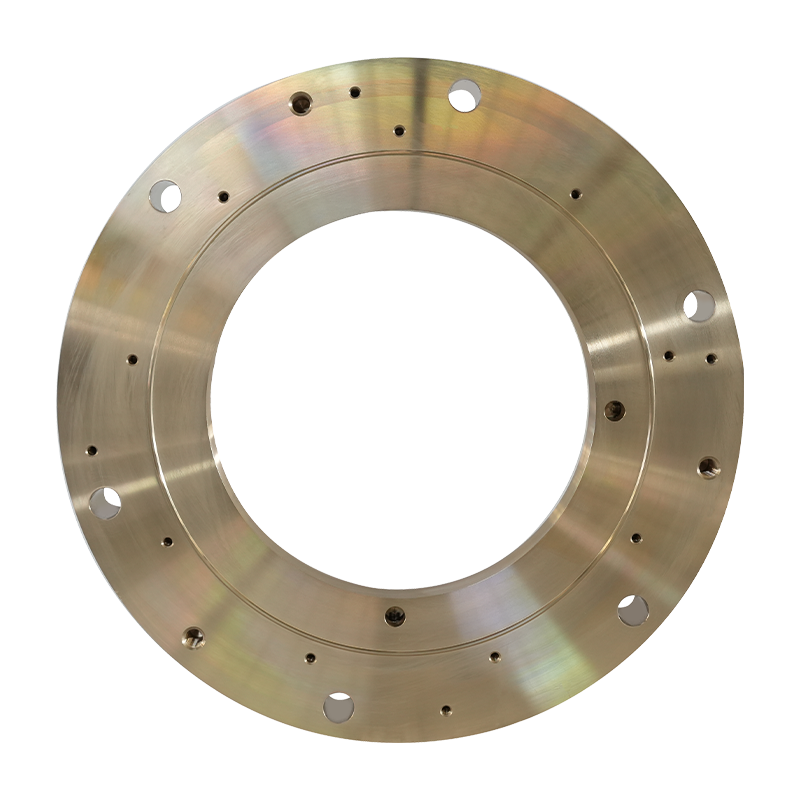
Brodski brtveni prsten od legure bakra Marine brtveni prsten ključna je brtvena kompone...
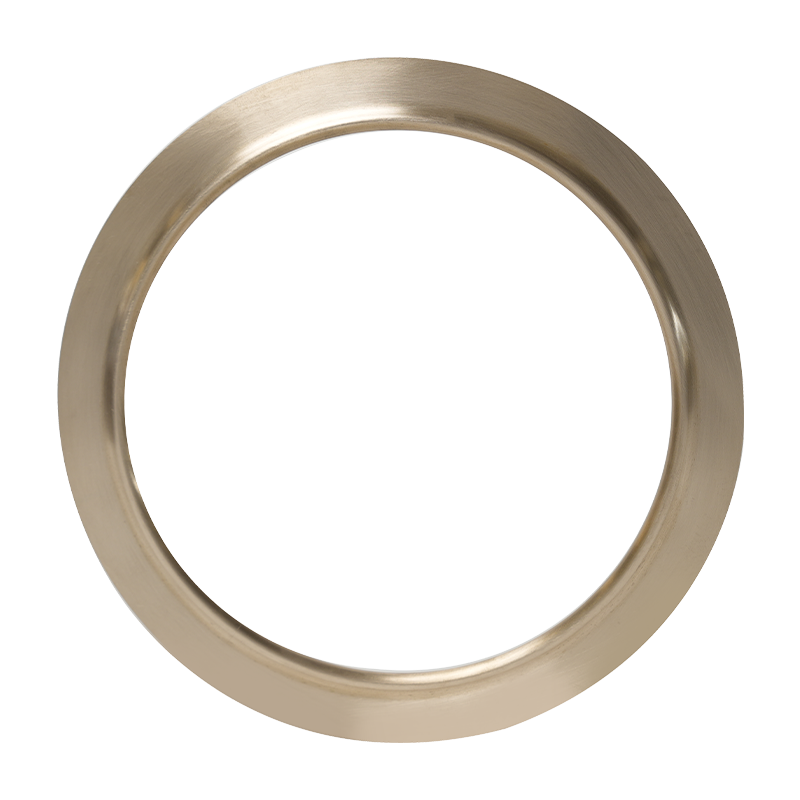
Brtva pogonskog uređaja Marine Copper Alloy Brtveni prsten izrađen je od visokokvalitet...
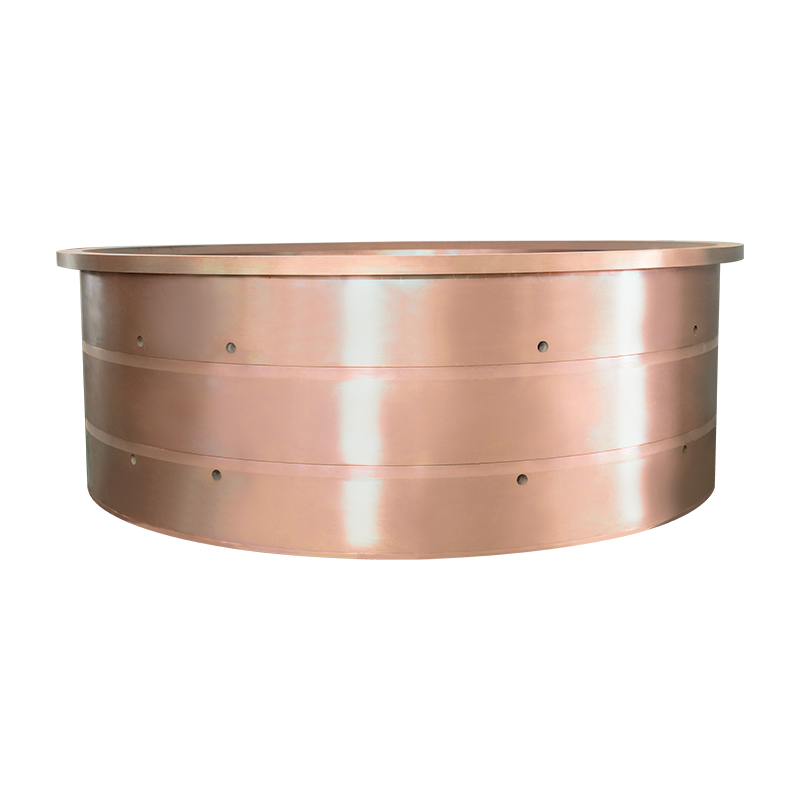
Ležaj sidrenog vitla i kositrena brončana čahura dizajnirani su za teška opterećenja, v...
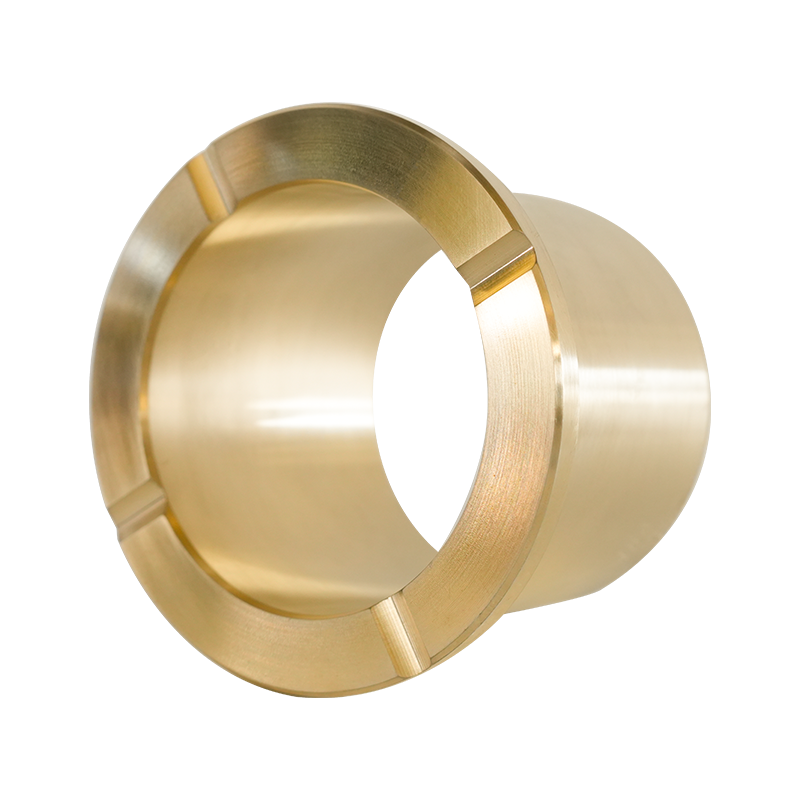
Mjedena čahura rudarske opreme posebno je dizajnirana za uvjete visokog opterećenja i h...
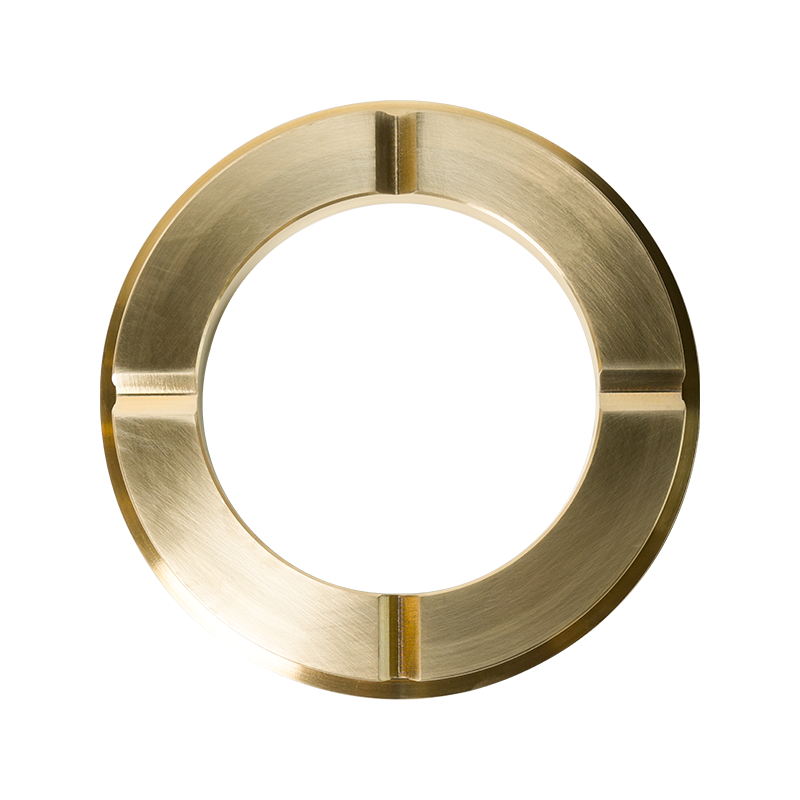
Mjedena čahura za inženjerske strojeve posebno je dizajnirana za radne uvjete visokog o...
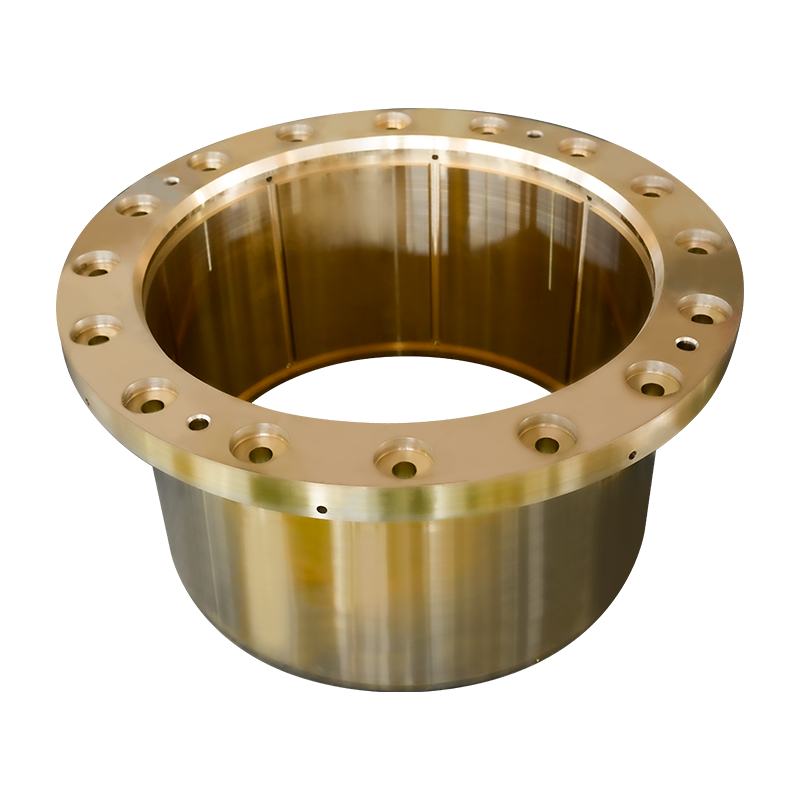
Metalurška oprema Brass Bushing je mesingana čahura visokih performansi dizajnirana za ...
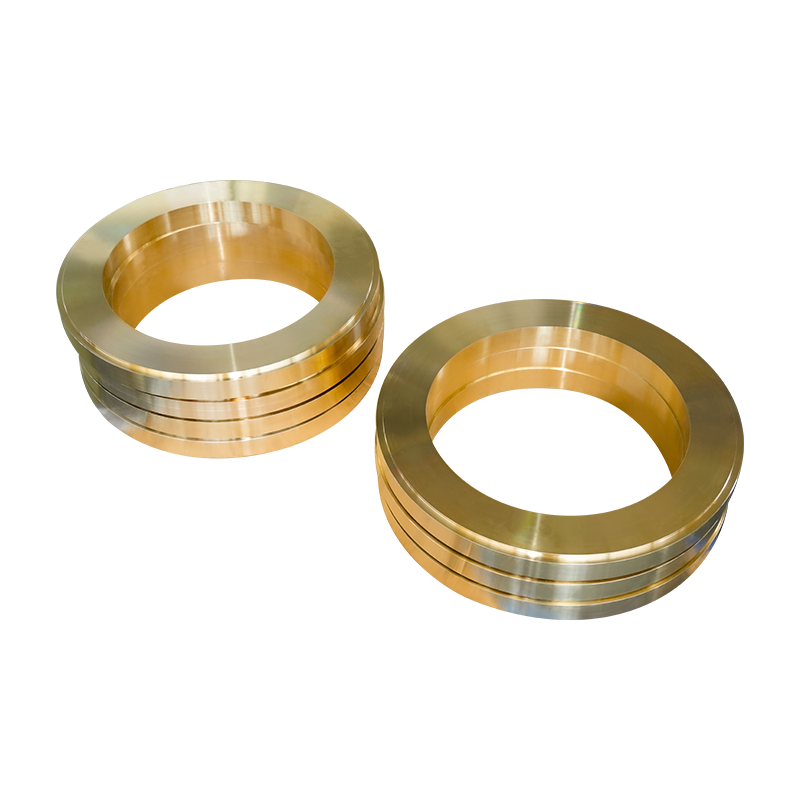
Uređaj za brtvljenje krmenog vratila Mjedena čahura je bakrena čahura visokih performan...
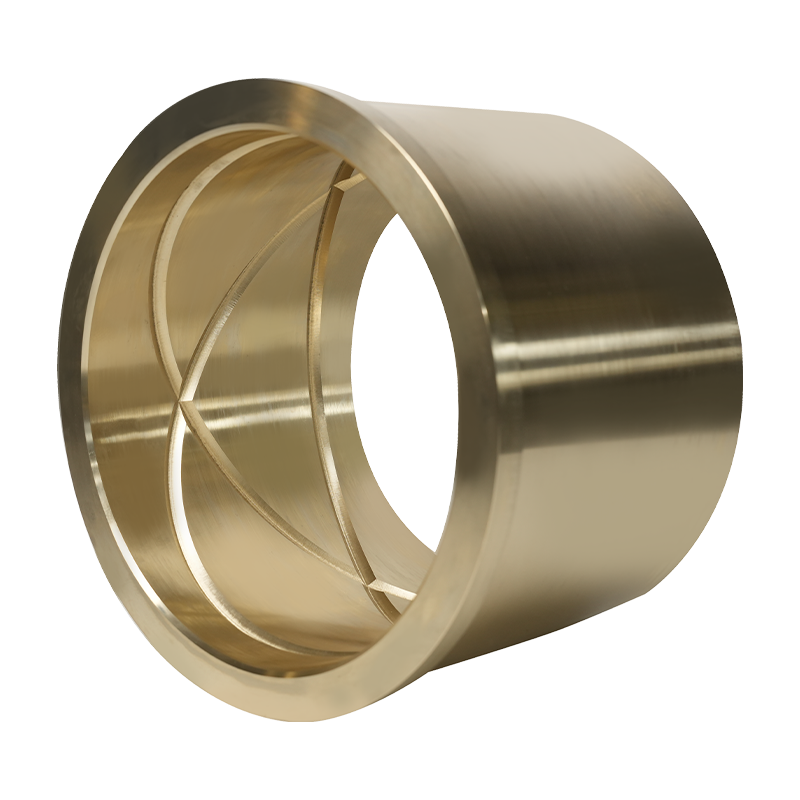
Aluminijska brončana čahura za prijenosni sustav kormila izrađena je po mjeri za prijen...
Aluminijska brončana čahura za brodske hidrauličke cilindre i povratne informacije o ku...
Mjedena ploča za rudarsku opremu izrađena je od visokokvalitetnog mjedenog materijala v...
Autorska prava © YangZhou YiFeng Copper Products Co.,Ltd. Sva prava pridržana
Kineski proizvođači bakrenih odljevaka tvornica bakrenih ljevaka na veliko